


Elektropolert rører en kritisk komponent i en rekke bransjer (som produksjon av litium-ionbatterier, halvledere, farmasøytiske produkter, matvareindustrien og høy-gass- og væskesystemer) som krever ekstremt høye nivåer av renslighet, korrosjonsbestandighet og overflateintegritet. Dens glatte, krom-rike overflate reduserer partikkelvedheft og mikrobiell vekst betydelig. Men uten riktig kontroll kan elektropolerte rør fortsatt bli forurenset. Denne artikkelen skisserer beste fremgangsmåter for å sikre at elektropolerte rør forblir -fri for kontaminering gjennom hele produksjonen og bruken.
Viktigheten av å rengjøre elektropolerte rør
Den største fordelen med elektropolering ligger i dens evne til å skape en ultra-jevn og kjemisk stabil overflate, og derved minimere partikkelrester og korrosjon. Denne fordelen reduseres hvis overflaten er forurenset med olje, metallpartikler eller ioniske rester. I høy-systemer kan til og med sporforurensning føre til produktdefekter, redusert systemeffektivitet, korrosjon eller uplanlagt nedetid.
Riktig rengjøring sikrer at det passiverte oksidlaget som dannes under elektropoleringsprosessen forblir intakt og effektivt. Det bidrar også til å møte strenge industristandarder og kundekrav for renslighet, spesielt i applikasjoner som involverer reaktive kjemikalier, ultrarene medier eller sterile miljøer. Rene elektropolerte slanger bidrar direkte til forbedret systempålitelighet, produktkvalitet og langsiktig-driftssikkerhet.
Faktorer som forårsaker forurensning av elektropolerte rør
Å forstå kildene til forurensning er avgjørende for effektiv forebygging. Forurensning stammer først og fremst fra tre områder: teknologi, menneskelige faktorer og miljø.
1. Prosessteknologi
- Forurensning av poleringsløsning: Aldring av poleringsløsningen, akkumulering av metallioner eller tilstedeværelse av uegnede, svært forurensende stoffer i formelen (som kromsyreanhydrid i tradisjonelle prosesser).
- Utstyr og verktøy: Ikke-dedikerte poleringstanker eller inventar kan forårsake ujevn strømfordeling, noe som fører til ufullstendig polering; bruk av karbonstål eller ikke-isolerte armaturer kan føre til metallforurensning.
- Feil rengjøring: Utilstrekkelig renhet av skyllevannet, eller utilstrekkelig strømningshastighet eller tid, noe som resulterer i salt- eller syrerester.
2. Menneskelige faktorer
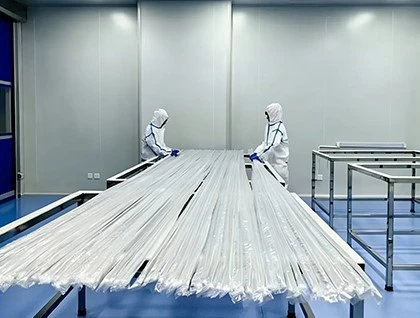
- Urent driftsmiljø: Etter-behandling eller pakking i ikke-rene områder lar partikler og mikroorganismer fra miljøet sette seg på rørveggene.
- Feil håndtering: Direkte kontakt med den indre veggen av røret med bare hender under installasjon eller inspeksjon, noe som resulterer i overføring av fett og svette.
- Dårlig etterlevelse av prosedyrer: Unnlatelse av å strengt følge standard driftsprosedyrer (SOPs), som ufullstendig tørking eller forsinket emballasje og forsegling.
3. Miljø og materialer
- Materialfeil: Høyt innhold av ikke-metalliske inneslutninger i rørmaterialets substrat; disse feilene blir eksponert etter elektropolering og blir kilder til forurensning.
- Utvasking av emballasjemateriale: Myknere eller flyktige stoffer fra-emballasjematerialer av lav kvalitet kan forurense røroverflaten.
Hvordan holde elektropolerte rør rene
Rengjørings- og vedlikeholdsarbeid bør starte umiddelbart etter elektropolering og fortsette gjennom hele prosessen med håndtering, pakking, lagring og installasjon. Etter sluttrengjøring må slangen håndteres med pulver-frie hansker, og unngå direkte kontakt med den indre overflaten. Bruk av spesialverktøy og et rent arbeidsområde bidrar til å forhindre kryss-forurensning fra karbonstål, støv eller smøremidler.
1. For-forbehandlings- og poleringsstadiet
Grundig avfetting og beising utføres før polering for å fjerne olje og belegg; en elektropoleringsløsning med høy-renhet og lav-urenhet brukes; og poleringsløsningen filtreres kontinuerlig og parameterne overvåkes.
2. Etter-behandlingsstadiet
Umiddelbart etter polering utføres flertrinns motstrømsskylling med ultrarent vann med en resistivitet større enn eller lik 18 MΩ·cm; kjemisk passivering (som salpetersyre eller sitronsyrebehandling) implementeres for å reparere og styrke passiveringsfilmen.
3. Tørke- og pakkestadiet
Tørking utføres ved hjelp av filtrert varm nitrogen eller tørr luft; dobbelt-forseglet emballasje brukes i et rent miljø som er bedre enn ISO-klasse 4.
4. Lagring, transport og installasjon
Oppbevares i et rent rom med konstant temperatur og fuktighet; støtbeskyttelse brukes under transport; emballasjen fjernes kun før installasjon, og koblinger renses med høy-nitrogen for å sikre at slangen er i god stand før bruk.


Rengjøringsmetoder for elektropolerte rør
Når rør er forurenset eller krever regelmessig vedlikehold, må det benyttes vitenskapelige rensemetoder. Før du velger en metode, er det viktig å identifisere typen forurensning. Følgende er fire hovedrengjøringsmetoder:
1. Alkalisk rengjøring
- Hensikt: For å fjerne fett, støv, fingeravtrykk og lette mikrobielle rester fra røroverflaten.
- Metode: Bruk et lite-skummende alkalisk rengjøringsmiddel for sirkulerende rengjøring under varmeforhold (vanligvis 60-80 grader). Etterpå må det nøytraliseres grundig og skylles med ultrarent vann til avløpet er nøytralt.
2. Syrengjøring
- Hensikt: For å fjerne rust, sveiseflekker, metalloksider og belegg fra røroverflaten.
- Metode: Bruk en salpetersyre- eller sitronsyreløsning for sirkulasjon eller nedsenking. Konsentrasjon, temperatur og tid må kontrolleres strengt. Etter fullføring, skyll umiddelbart med en stor mengde ultrarent vann og tørk raskt. En blåflekktest bør utføres for å verifisere integriteten til passiveringsfilmen.
3. Høy-renhetsvann/dampspyling
- Hensikt: For å fjerne løse partikler og rester etter kjemisk rengjøring fra røroverflaten.
- Metode: Bruk ultrarent vann med høy-temperatur,-høyt trykk eller damp for støtrengjøring, som effektivt kan fjerne løse partikler. For den farmasøytiske industrien kan ren damp brukes til sterilisering.
4. Tørking og konservering
- Hensikt: For å fjerne fuktighet og miljøforurensninger fra røroverflaten.
- Metode: Uavhengig av rengjøringsmetoden som brukes, er grundig tørking det siste avgjørende trinnet for å forhindre vannflekker og mikrobiell vekst. Skyll umiddelbart med ren, tørr gass og forsegl emballasjen på nytt.
konklusjon
Å opprettholde forurensnings-fri elektropolert slange krever mer enn bare å oppnå en jevn overflate. Det krever en omfattende og streng tilnærming, som omfatter kontrollerte produksjonsprosesser, effektive rengjøringsmetoder, forsiktig håndtering, riktig emballasje, ren lagring og strenge installasjonsprosedyrer. Bare ved konsekvent å bruke disse beste fremgangsmåtene kan elektropolerte rør fullt ut realisere fordelene med hensyn til renslighet, korrosjonsbestandighet og langsiktig systempålitelighet.
Som en erfaren produsent,TORICHimplementerer strenge forurensningstiltak gjennom hele produksjonssyklusen-fra valg av råmateriale og elektropolering til sluttrengjøring, inspeksjon og eksportemballasje. Ved å kombinere avanserte prosesseringsteknikker med streng kvalitetsstyring, sikrer TORICH at den elektropolerte slangen oppfyller de høye renheten og ytelseskravene til høy-renhetsapplikasjoner i bransjer som ny energi, halvledere og farmasøytiske produkter.